
Ditt fabrikasjonsteam trekker deg over til inspeksjonsbenken. De nye 6063-T5 karmprofilene kom til den bestilte lengden, men to viser en synlig bue når de legges flatt, og en tredje er ikke på linje med gjæringshjørnet. Ekstruderingsleverandøren insisterer på at partiet er i samsvar med Aluminium Associations standardtoleranser. Er det en rimelig påstand? Svaret avhenger av hvilken toleransetabell som gjelder, hvordan profilen ble målt, og om tegningen din antar standard- eller presisjonsverdier. Aluminium Associations standardtoleranser definerer dimensjonsgrensene for ekstruderte profiler, men de er en praktisk grunnlinje, ikke et løfte om at hver meter av et løp vil være identisk. Denne veiledningen forklarer hva disse toleransene faktisk dekker og hva du bør sjekke før du legger inn neste ekstruderingsbestilling.
Aluminium Associations standardtoleranser er definert i ANSI H35.2, den amerikanske nasjonale standarden for dimensjonstoleranser for aluminiumsmølleprodukter. Støttereferansen er Aluminium Standards and Data (ASD), utgitt av Aluminium Association. For ekstrudert tråd, stang, stang og profiler, inneholder seksjon 11 av ASD toleransetabellene som ekstrudere og kjøpere oppgir oftest.
En setning øverst i disse tabellene fortjener oppmerksomhet: "Disse standardtoleransene gjelder for gjennomsnittsprofilen; bredere toleranser kan være nødvendig for noen profiler, og tettere toleranser kan være mulig for andre." Enkelt sagt er en standardtoleranse en rimelig forventning for et typisk tverrsnitt produsert på godt vedlikeholdt verktøy. Uvanlige former, tynne vegger, dype hulprofiler eller svært lange lengder kan presse en profil utenfor standardbåndet. Større toleranser er ofte mulig, men de bør avtales med ekstruderen før verktøyet kuttes.
Legering og temperament spiller også en rolle. 6063-T5 er en mye brukt ekstruderingslegering fordi den flyter godt i dysen og holder dimensjonene etter avkjøling og aldring. Hvis du er mindre kjent med denne legeringen, guiden til 6063-T5 aluminium ekstruderingsegenskaper beskriver typiske bruksområder og designgrenser.
Tabellene nedenfor vises igjen og igjen i inspeksjonsrapporter for ekstrudering. Å kjenne dem etter nummer gjør det mye enklere å sitere og motta:
| Tabell | Dimensjonskontrollert | Typisk verifiseringsmetode |
|---|---|---|
| Tabell 11.2 | Tverrsnittsmål: metall- og romdimensjoner, veggtykkelse | Vernier caliper eller mikrometer ved definerte tverrsnitt |
| Tabell 11.5 | Kutt lengde | Stålbånd målt ved referansetemperatur |
| Tabell 11.6 | Retthet | Buehøyde over en oppgitt referanselengde |
| Tabell 11.7 | Vri | Vinkelavvik mellom de to endene av profilen |
| Tabells 11.8 and 11.9 | Flathet av massive og hule profiler | Følermåleravstand mellom profil og overflateplate |
| Tabell 11.10 | Overflateruhet | Sammenligning med ruhetsstandarder eller profilometer |
| Tabell 11.11 | Kontur av buede overflater | Mal eller optisk komparator |
| Tabell 11.12 | Firkantethet av kuttede ender | Ingeniørs firkant og følemåler |
| Tabell 11.13 | Hjørne og filet radier | Radiusmåler |
| Tabell 11.14 | Vinkelhet | Vinkelmåler eller gradskive |
"Profildimensjoner" er flertall av en grunn. Toleranser gjelder separat for hver dimensjon i en kompleks seksjon, slik at en profil kan ha toleranse for sin totale bredde, men utenfor toleranse for spordybde. Når en del sitter fast i monteringsarmaturen din, er det første spørsmålet nesten alltid: hvilken dimensjon drev egentlig?
Gardinveggstolper og akterspeil løper over lange spenn, hvor selv en liten bue blir synlig i den ferdige fasaden. Vridning er like plagsomt: en vridd stolpe gjør pakninger vanskelige å montere og belaster glassenheten ujevnt. For dører og vinduer er vinklet ved gjæringen dimensjonen som skiller et rent hjørne fra et gap som tetningsmassen må skjule. Når du bestiller gardinveggseksjoner, avtal tabell 11.2 verdier for tverrsnitt og tabell 11.6 retthet over en bestemt referanselengde.
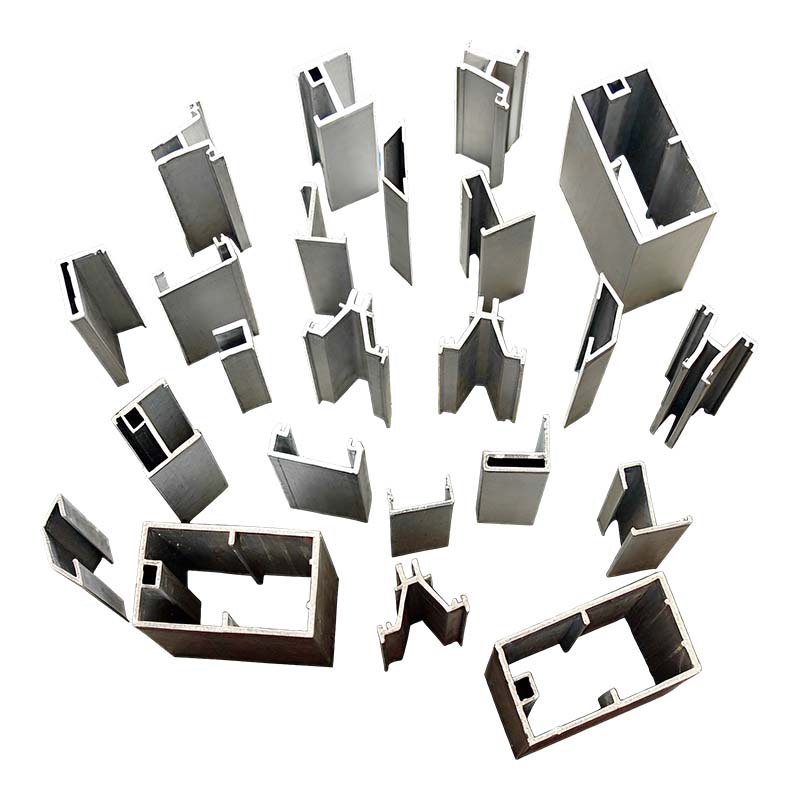 Gardinveggprofiler i aluminium for fasadesystemer Disse profilene passer til gardinvegger, akterspeil og dør-/vindusseksjoner. Deres dimensjonskonsistens og retthet over spesifiserte lengder bidrar til å unngå synlige buer og vridde elementer i ferdige fasader. Se produkt →
En solcellepanelramme ser enkel ut, men rammeprofilen må holde laminatpanelet flatt og hjørneskjøtene firkantede. Tabell 11.8 flathetsgrenser og tabell 11.2 plassdimensjoner styrer hvordan rammen sitter rundt panelet. Hvis profilen vrir seg, bøyer panelet seg; hvis rilledimensjonene avviker, sitter laminatet for stramt eller for løst. Konsistens på tvers av tusenvis av identiske rammer er viktigere enn å jage presisjon på alle dimensjoner, og derfor er innkommende inspeksjon og prosesskontroller en del av den normale rutinen.
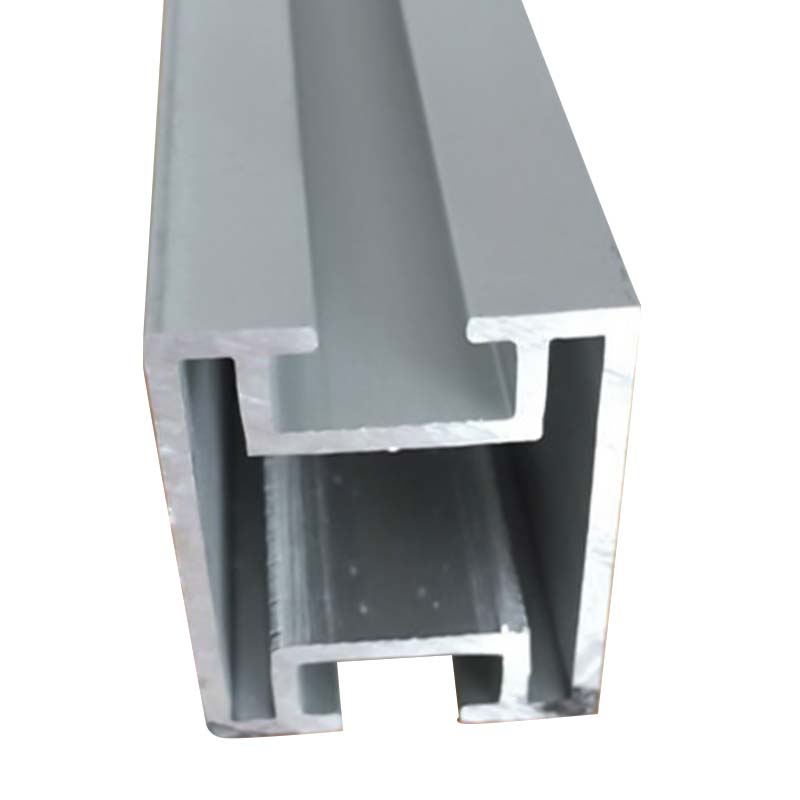 Solpanelrammer i aluminium for solcellemoduler Disse rammene tilbyr lett styrke og korrosjonsbestandighet for langvarig utendørs bruk. Tett dimensjonsnøyaktighet støtter flate laminater og firkantede hjørner, og opprettholder konsistent montering over tusenvis av paneler. Se produkt →
Industriprofiler, spesielt kollisjonsbokser, batteribrett og motorhus, er en annen verden enn dekorativ trim. En kollisjonsboks er designet for å spenne seg på en kontrollert måte under et sammenstøt, og den oppførselen avhenger av veggtykkelse og tverrsnittsgeometri. Hvis veggen driver utenfor det avtalte båndet, endres deformasjonsmønsteret. For sikkerhetsklassifiserte bildeler spesifiserer kjøpere vanligvis et smalere bånd på kritiske dimensjoner og ber ekstruderen om prosesskontrolldata i stedet for å akseptere standardtabellverdier alene. Den praktiske siden ved å designe og inspisere disse delene er dekket i vår guide til kollisjonsboks aluminiumsprofiler .
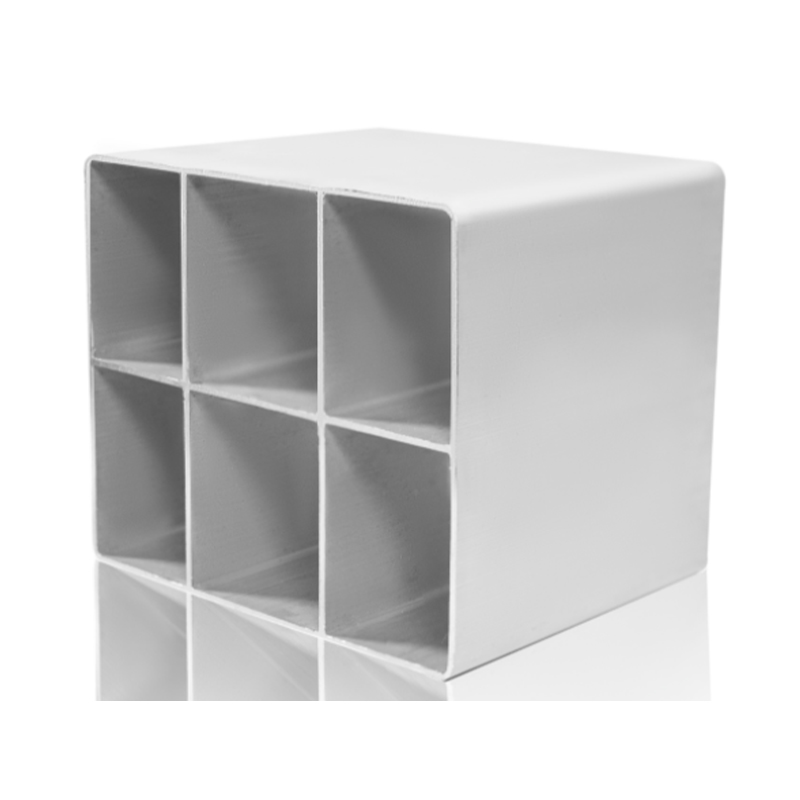 Automotive Crash Box aluminiumsprofiler for energiabsorpsjon Disse profilene er designet for kontrollert deformasjon under støt, og er avhengig av nøyaktig veggtykkelse og tverrsnittsgeometri. De støtter kjøretøysikkerhet samtidig som de gir lette energiabsorberende egenskaper. Se produkt →
En toleranseverdi er bare meningsfull hvis målemetoden er reproduserbar. Aluminium Association-tabellene forutsetter at profilen er målt ved 20°C, uklemt og hviler på en referanseflate. Aluminium utvider seg med omtrent 23 mikrometer per meter per kelvin, så en lang profil målt på et varmt fabrikkgulv om sommeren kan virke en brøkdel av en millimeter lengre av årsaker som ikke er relatert til ekstruderingsprosessen.
Retthet rapporteres normalt som maksimal høyde på spalten mellom profilen og en rett referanseflate over et oppgitt spenn. Vridning måles ved å klemme den ene enden av profilen og avlese vinkelrotasjonen i den andre enden. Planhet kontrolleres med en følemåler mellom profilens flate overflate og en referanseplate. Hver tabelloppføring inkluderer målebetingelsene og, der det er relevant, spennet som verdien gjelder.
To praktiske advarsler. Først må du ikke klemme eller tvinge en profil flat før du måler retthet, ellers vil du måle armaturet i stedet for ekstruderingen. For det andre, hvis profilen skal anodiseres eller pulverlakkeres, husk at belegget legger til tykkelse og kan redusere en trang plass etter etterbehandling. Standardtoleranser gjelder for mølleproduktet, så bestem på forhånd om du vil inspisere den ekstruderte eller den ferdige tilstanden.
Den billigste tiden å løse et toleranseproblem er før formen kuttes og produksjonen starter. Still disse spørsmålene når du ber om tilbud:
På anlegget vårt behandler vi disse spørsmålene som starten på en samtale, ikke en formalitet. Enten du kjøper arkitektoniske seksjoner, solrammer eller bildeler, er målet å bli enige om de samme tallene før produksjonen starter og verifisere dem med de samme metodene etter levering. Som produsent som dekker alle tre produktområdene ser vi hver dag hvordan et klart definert toleransekrav beskytter både kjøper og ekstruder.
Aluminium Association standard toleranser eksisterer slik at kjøpere og ekstrudere snakker samme dimensjonale språk. Bruk dem som utgangspunkt, identifiser de få dimensjonene som virkelig betyr noe for produktet ditt, og avtal målemetoden med leverandøren din. En profil som oppfyller standarden på papir, men som sitter fast i armaturet, ble sannsynligvis spesifisert mot feil bord, ikke nødvendigvis gjort feil. Still de riktige spørsmålene, sjekk de riktige tabellene, og toleranse blir en av de enklere delene av å administrere et ekstruderingsprosjekt.
 +86-19156366875
 nr. 1016, Baocheng Road, økonomisk og teknologisk utviklingssone, Xuancheng City, Anhui-provinsen, Kina
Opphavsrett © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle rettigheter reservert
Produsenter av aluminiumsprofiler


