Ekstrudert aluminium er et av de materialene som stille holder det moderne liv sammen. Den danner vinduskarmene rundt hjemmene våre, monteringsskinnene bak solcellepaneler, lettvektsdelene inne i elektriske kjøretøy og det rene rammeverket til automatiserte produksjonslinjer. Hos Huilv lager vi arkitektoniske, solcelle- og industrielle aluminiumsprofiler hver dag, og den grunnleggende historien om hvordan ekstrudert aluminium lages er både praktisk og fascinerende.
Enkelt sagt er ekstrudering en formingsprosess. Et oppvarmet aluminiumsstykke skyves gjennom en ståldyse med en forsiktig kuttet åpning. Dysen gir metallet sin tverrsnittsform, omtrent som å presse deigen gjennom en formet dyse. Resten av prosessen handler om å kontrollere temperatur, trykk, hastighet, kjøling og varmebehandling slik at den endelige profilen er rett, sterk og dimensjonsnøyaktig.
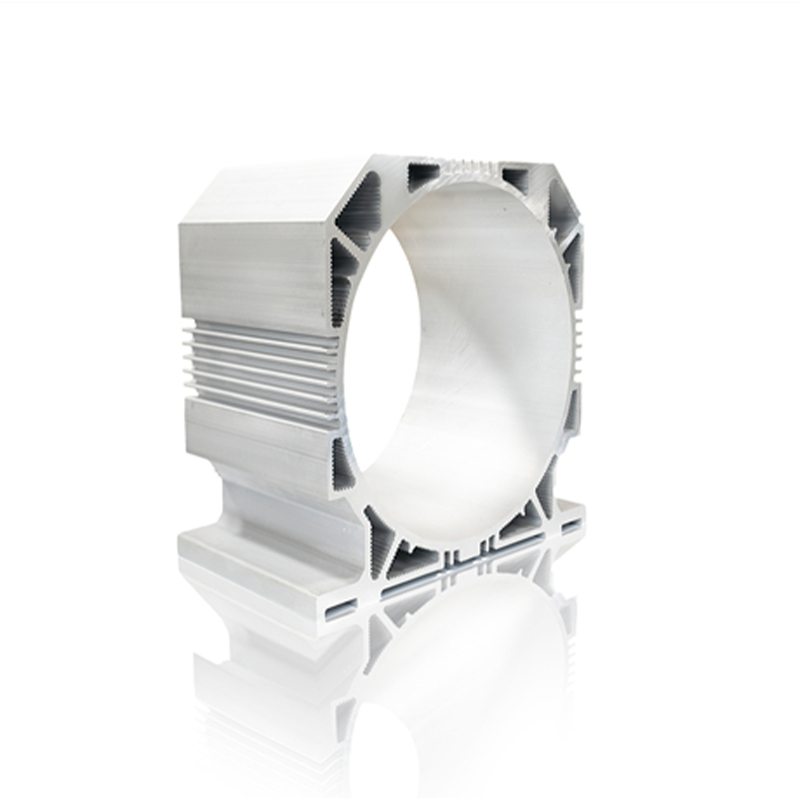
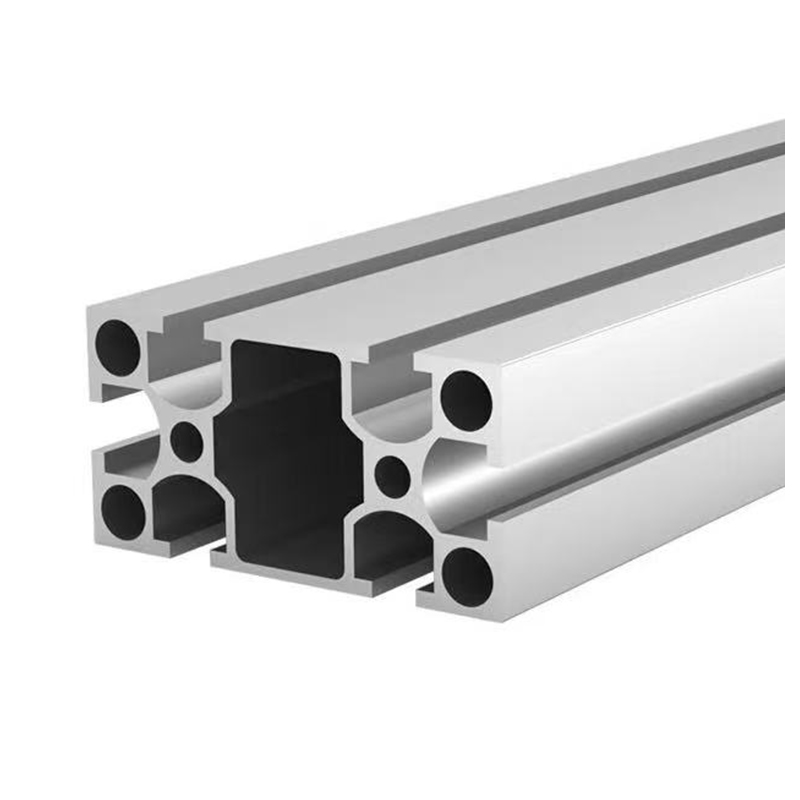
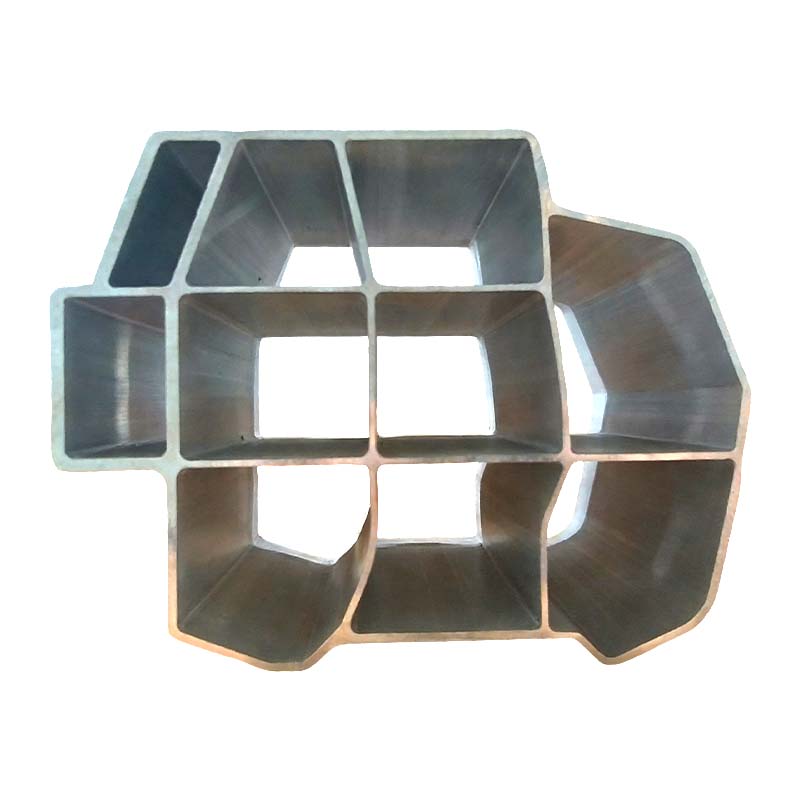
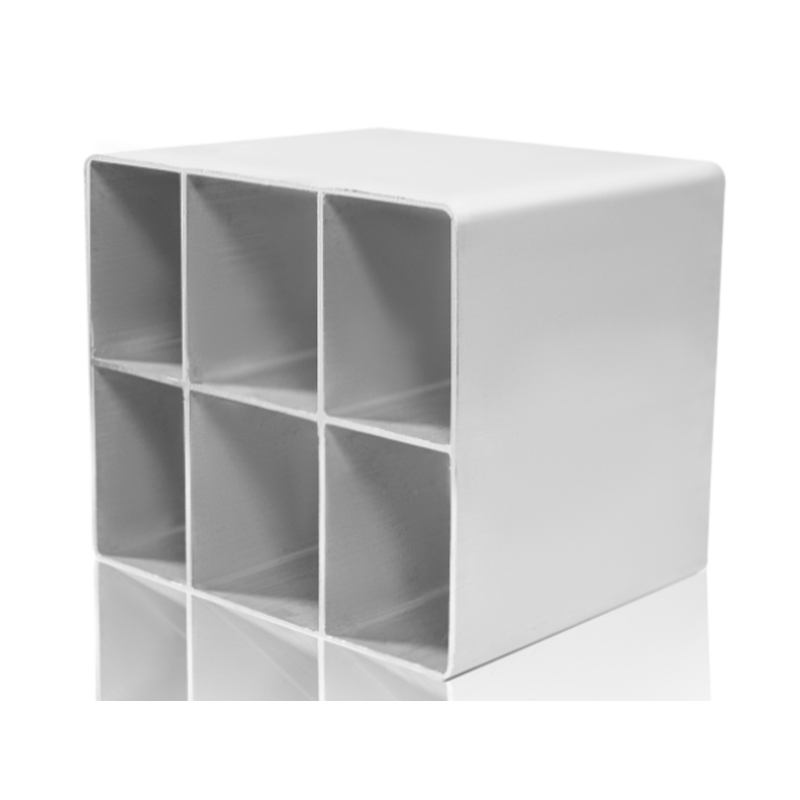
Ekstrudert aluminium er en kontinuerlig lengde av aluminium som har blitt presset gjennom en dyseåpning for å lage en fast tverrsnittsprofil. Denne profilen kan være en enkel solid stang, en semi-hul form eller et komplekst hult rør med indre ribber. Vanlige ekstruderingslegeringer inkluderer 6063, 6061 og 6005A. Blant dem, 6063-T5 aluminium er mye brukt for arkitektoniske og generelle profiler fordi den tilbyr en god balanse mellom formbarhet, korrosjonsbestandighet og overflatefinish.
Terningen er hjertet i prosessen. Den er vanligvis laget av H13 verktøystål og maskinert med nøyaktig profilform. For hule profiler kan dysen inkludere en dor eller en koøyedesign som lar metall strømme rundt kjernen og deretter sveises sammen igjen under trykk. Kvaliteten på formen, dens varmebehandling og vedlikeholdet påvirker alle overflatekvaliteten og dimensjonskonsistensen til den ferdige ekstruderingen.
Hver god ekstrudering starter før pressen. Råmaterialet er et aluminiumsstykke, som er en støpt stokk av en bestemt legering. Legeringen velges for den endelige applikasjonen. En vindusprofil kan trenge utmerket overflatefinish og værbestandighet, mens et batteribrett eller kollisjonsboks kan trenge høyere styrke og energiabsorbering. Emnet kuttes til riktig lengde, inspiseres for overflatedefekter, og noen ganger homogeniseres for å forbedre intern struktur og ekstruderingsadferd.
Renslighet er viktig. Hvis emnet har forurensning, oksider eller fuktighet, kan disse problemene vises senere som blemmer, striper eller svake deler. Erfarne ekstrudere behandler emneforberedelse som det første kvalitetskontrollpunktet, ikke som et rutinemessig trinn.
Emnet varmes opp i en induksjonsovn eller en gassfyrt ovn til en temperatur som gjør aluminiumet mykt nok til å flyte, men ikke så varmt at det smelter eller blir skadet. For mange 6xxx-legeringer er emnetemperaturen typisk i området 450 til 500 grader Celsius. Det nøyaktige området avhenger av legeringen, profilformen og presseoppsettet.
Dysen er også forvarmet. En kald dyse vil kjøle ned aluminiumet i kontaktøyeblikket, noe som gjør metallflyten ujevn og øker risikoen for overflatedefekter eller dyseskader. Forvarming hjelper metallet med å bevege seg jevnt gjennom lagerområdene og støtter en stabil ekstruderingshastighet.
Når emnet når riktig temperatur, lastes det inn i ekstruderingsbeholderen. En hydraulisk sylinder påfører trykk gjennom en dummyblokk, og skyver aluminiumet mot dysen. Metallet presses gjennom dyseåpningen og kommer frem som en kontinuerlig profil. Presskapasiteten kan variere fra noen hundre tonn til flere tusen tonn, avhengig av profilens størrelse og kompleksitet.
Solide profiler er relativt enkle, men hule profiler krever mer avanserte formdesign. I en koøyedyse deler metallet seg i flere strømmer, flyter rundt doren og går så sammen i et sveisekammer før det kommer ut av dysen. Hvis temperatur, trykk og hastighet ikke er balansert, kan sveisesømmene ikke være sterke nok eller bli synlige etter anodisering. Dette er grunnen til at ekstrudering ofte beskrives som både en mekanisk prosess og en metallurgisk.
Når profilen forlater formen, er den fortsatt varm og myk. Avkjølingen starter umiddelbart. Noen legeringer kjøles i luft, mens andre krever vanntåke eller spraykjøling. For varmebehandlebare legeringer er kjølehastigheten kritisk fordi den påvirker mikrostrukturen og til slutt de mekaniske egenskapene. Dette stadiet kalles av og til for pressquenching når avkjølingen gjøres rett ved pressutgangen.
Hvis avkjølingen er for sakte, kan det hende at legeringen ikke når sitt fulle styrkepotensial. Hvis det er for raskt eller ujevnt, kan profilen deformeres, sprekke eller utvikle uønskede indre påkjenninger. Målet er kontrollert kjøling som bevarer formen samtidig som metallet forberedes for aldring.
Etter avkjøling trekkes eller strekkes ekstruderingen litt. Strekk kan høres enkelt ut, men det er et viktig korrigeringstrinn. Det hjelper til med å rette ut profilen, lindre indre stress og forbedre dimensjonsstabiliteten. Strekkmengden er vanligvis liten, ofte rundt én til tre prosent, men den må justeres for legering og profilform.
Den strakte profilen kuttes deretter til grove lengder. En sag kan kutte den i håndterbare seksjoner for videre bearbeiding, for eksempel aldring, etterbehandling, maskinering eller montering. På dette tidspunktet har profilen sin grunnform, men den har ennå ikke nådd sin endelige temperament eller overflatetilstand.
For mange ekstruderte aluminiumsprodukter er neste trinn kunstig aldring. Profilene plasseres i en aldrende ovn og holdes ved en kontrollert temperatur i en bestemt tid. En typisk syklus for visse 6xxx-legeringer kan være rundt 350 grader Fahrenheit i 10 til 12 timer, selv om nøyaktige parametere avhenger av legeringen og ønsket temperament.
Under aldring skjer metallurgiske endringer inne i aluminiumet. Legeringselementer danner fine utfellinger som styrker metallet uten å ødelegge dets duktilitet. Slik når materialet temperament som T5 eller T6. Forskjellen mellom en myk profil og en sterk, slitesterk kommer ofte ned til denne nøye kontrollerte ovnssyklusen.
Når profilen har riktig temperament, kan den etterbehandles og fremstilles. Vanlige finish inkluderer anodisering, pulverlakkering, maling og mekanisk børsting. Anodisering skaper et beskyttende oksidlag og kan legge til farge eller et metallisk utseende. Pulverlakk gir en slitesterk, værbestandig overflate for arkitektoniske og utendørs bruksområder.
Fremstilling kan innebære kutting til endelig lengde, CNC-maskinering, boring, bøying, fresing, tapping og montering. Noen profiler blir installasjonsklare vindus- og dørsystemer. Andre blir solcellepanelrammer, bilkomponenter eller industrielle maskinrammer. Ekstruderingsprosessen skaper formen, men etterbehandling og fabrikasjon gjør den til et brukbart produkt.
Kvalitetskontroll skjer ikke bare på slutten. Den går gjennom hele arbeidsflyten. Emnet kontrolleres for legering og overflatetilstand. Ovnstemperaturer og ekstruderingshastigheter overvåkes. Profilen inspiseres for dimensjoner, retthet, vridning, overflatefeil og veggtykkelse. Etter aldring kan prøvene testes for hardhet og mekaniske egenskaper. Til slutt kontrolleres den ferdige profilen på nytt før pakking eller montering.
Sporbarhet er også viktig. Hvis en kunde senere spør om en batch, bør en erfaren produsent kunne koble den ferdige profilen tilbake til billettpartiet, ekstruderingskjøringen og varmebehandlingssyklusen. Den disiplinen er det som skiller konsekvent produksjon fra sporadiske gode resultater.
| Scene | Hovedhandling | Hvorfor det betyr noe |
|---|---|---|
| Billetforberedelse | Velg legering, kutt, inspiser og rengjør emnet | Forhindrer forurensning og støtter jevn metallflyt |
| Oppvarming | Varm billett og dø til riktig temperatur | Gjør aluminium mykt nok til å ekstrudere uten å smelte |
| Ekstrudering | Skyv emnet gjennom dysen under høyt trykk | Skaper tverrsnittsprofilformen |
| Avkjøling og bråkjøling | Kontroller kjølingen når profilen forlater dysen | Påvirker mikrostruktur, styrke og forvrengning |
| Strekk og skjæring | Rett ut, avlast og klipp til lengden | Forbedrer retthet og dimensjonsstabilitet |
| Aldring | Varm profiler i en aldrende ovn | Utvikler T5, T6 eller andre nødvendige temperamenter |
| Etterbehandling og fabrikasjon | Anodiser, belegg, maskin, bøy og monter | Gjør profilen til et ferdig, brukbart produkt |
Arkitektoniske profiler er blant de mest kjente ekstruderte aluminiumsproduktene. De blir vindusrammer, dørkarmer, gardinveggsystemer, parasoller, balkongrekkverk og lamellsystemer. Disse profilene trenger glatte overflater, nøyaktige dimensjoner og pålitelig værbestandighet. Produkter som f.eks ikke-termiske vindusprofiler vise hvordan ekstrudering understøtter både funksjon og utseende i bygninger.
I solcelleindustrien brukes ekstrudert aluminium til solcellepanelrammer og monteringsbraketter. Disse profilene må håndtere utendørs eksponering, vindbelastninger og temperaturendringer samtidig som de holder solcellemodulene sikre i årevis. En godt designet ramme er lett, sterk og motstandsdyktig mot korrosjon.
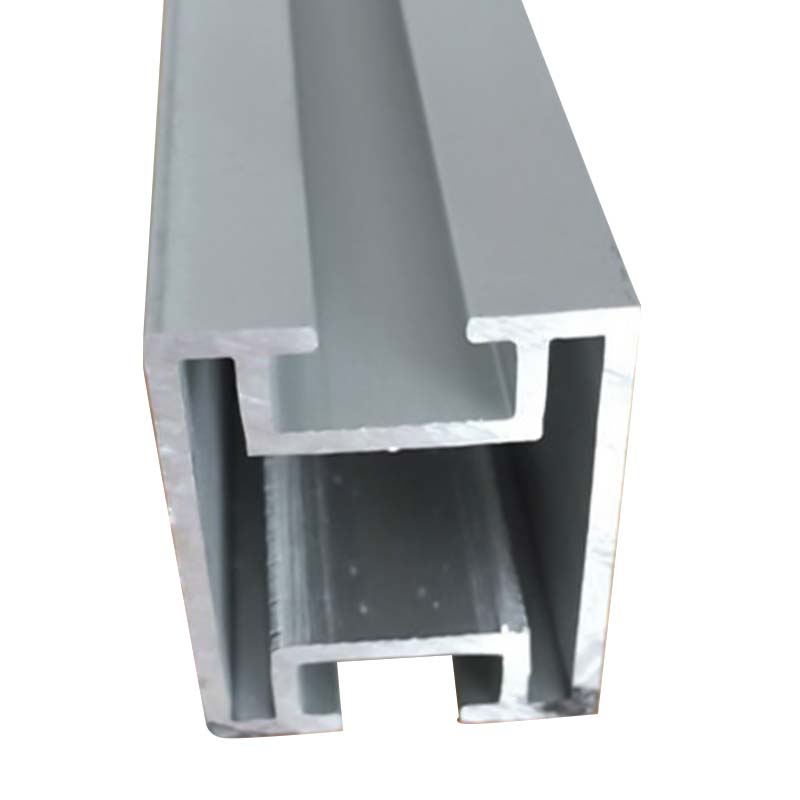 Rammeprofiler for solcellepaneler i aluminium for solcellemoduler Lette, korrosjonsbestandige aluminiumsprofiler for solcellepanelrammer og monteringsbraketter, egnet for utendørs solcelleinstallasjoner som krever langsiktig modulbeskyttelse. Se produkt →
Billettvekt er et annet viktig område. Ekstrudert aluminium bidrar til å redusere kjøretøyets vekt og samtidig opprettholde kollisjonsytelse og strukturell integritet. Profiler kan brukes til kollisjonsbokser, batteribrett, støtfangerbjelker, terskelbjelker, motorhus og andre komponenter. Disse delene krever ofte stramme toleranser, spesialiserte legeringer og dyp bearbeiding som CNC-maskinering og friksjonsrørsveising.
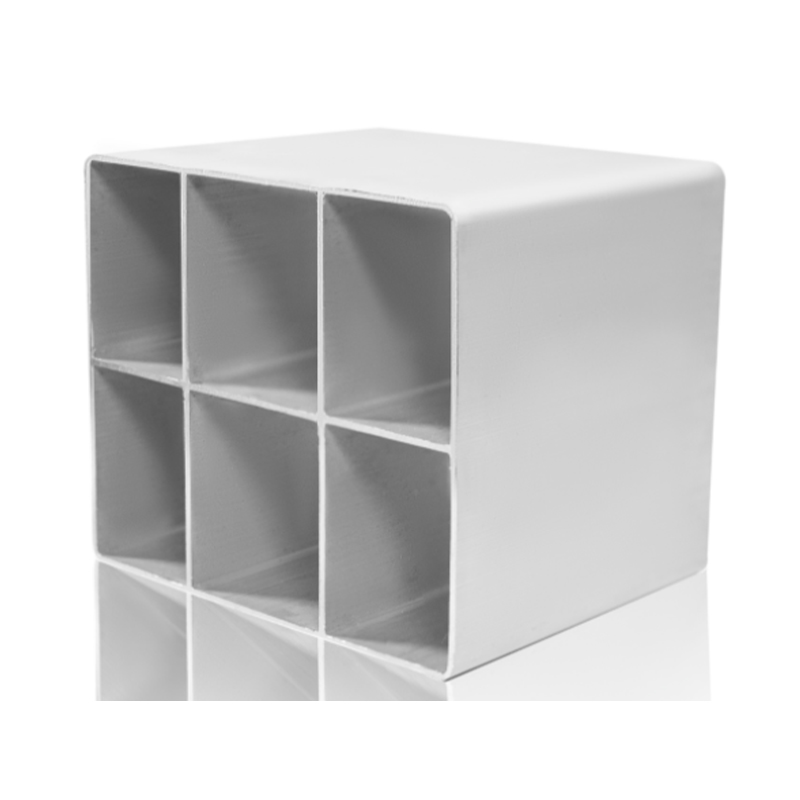 Automotive Crash Box aluminiumsprofiler for støtenergiabsorbering Lette ekstruderte aluminiumsprofiler for kollisjonsbokser i biler, plassert i kjøretøyets lette vekter for å absorbere støtenergi og støtte sikkerhet. Se produkt →
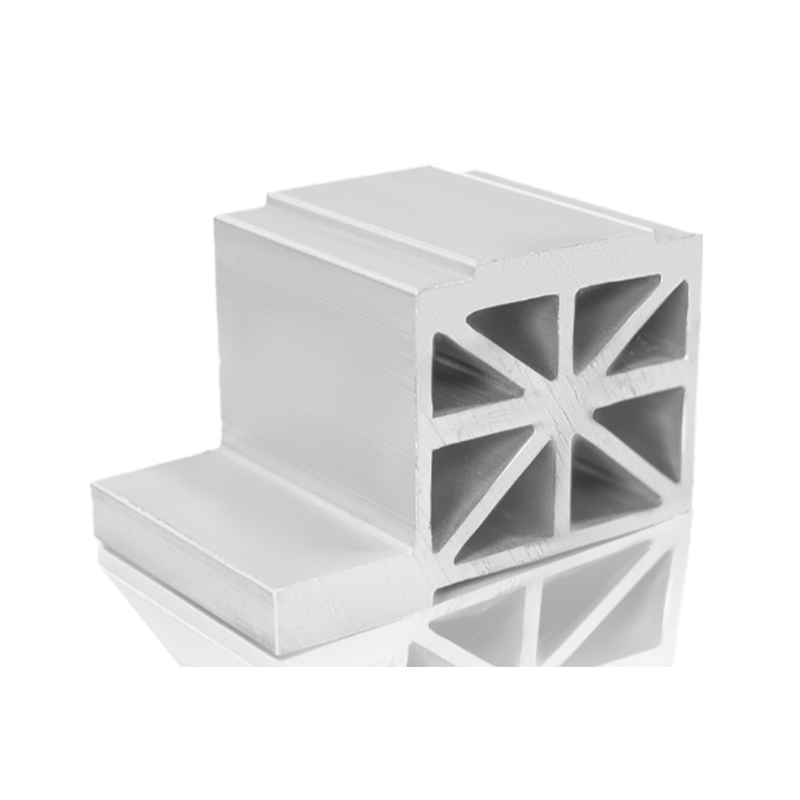 Batteribrett aluminiumsprofiler for nye energikjøretøy Høystyrke, lette ekstruderingsprofiler i aluminium for batteribrett for nye energibiler, som tilbyr varmeavledning og strukturell støtte i batterisystemer. Se produkt →
Industriell ekstrudering dekker også et bredt spekter. Samlebåndsrammer, maskinvern, arbeidsstasjoner, medisinsk utstyrsrammer og automasjonsstrukturer er alle avhengige av aluminiumsprofiler fordi de er modulære, enkle å montere og motstandsdyktige mot korrosjon. For disse bruksområdene er dimensjonskonsistens og en ren overflate ofte like viktig som råstyrke.
Ekstrudert aluminium tilbyr en uvanlig kombinasjon av egenskaper. Den er lett, men sterk nok for strukturelle bruksområder. Den motstår korrosjon fordi det dannes et naturlig oksidlag på overflaten. Den leder varme og elektrisitet godt, noe som gjør den nyttig for kjøleribber og elektriske skap. Den kan resirkuleres gjentatte ganger uten å miste sine grunnleggende egenskaper. Det viktigste er at det kan formes til komplekse tverrsnitt som vil være vanskelige eller kostbare å produsere ved maskinering eller sveising alene.
Denne designfriheten er grunnen til at ingeniører stadig vender tilbake til ekstrudering. En enkelt dyse kan produsere tusenvis av identiske profiler med integrerte ribber, kanaler, skruporter og snap-fit funksjoner. Prosessen er effektiv i skala, men likevel fleksibel nok for tilpassede prosjekter, korte produksjonsserier og pågående produktforbedringer.
Det er nyttig å vite hvordan ekstrudert aluminium lages, men å velge riktig produksjonspartner betyr like mye. En pålitelig ekstruder forstår valg av legeringer, formdesign, presskontroll, kjøling, aldring, etterbehandling og kvalitetskontroll. Denne kunnskapen hjelper til med å forhindre kostbare forsinkelser og sikrer at den endelige profilen fungerer som forventet i applikasjonen.
Hos Huilv produserer vi aluminiumsprofiler for arkitektur, fotovoltaikk, lettvekt til biler og industrielt utstyr. Vår erfaring dekker hele reisen fra emne til ferdig profil, inkludert dyp bearbeiding og montering. Vi tror at god ekstrudering ikke bare handler om å presse metall gjennom en dyse. Det handler om å kontrollere hver variabel og ta hensyn til hva kunden faktisk trenger.
Prosessen med ekstrudert aluminium begynner med en oppvarmet emne og en nøyaktig maskinert dyse, men den avhenger av dusinvis av små avgjørelser underveis. Temperatur, trykk, hastighet, avkjøling, strekking, aldring og etterbehandling former alt det endelige resultatet. Når disse trinnene håndteres med forsiktighet, blir ekstrudert aluminium et av de mest allsidige og pålitelige materialene i moderne produksjon.
Enten du utvikler et vindussystem, en solcellemonteringsløsning, en bilkomponent eller en industriell ramme, hjelper forståelsen av prosessen deg med å stille bedre spørsmål og ta bedre valg. Og hvis du noen gang vil se hvordan det hele henger sammen, er teamet på Huilv alltid glad for å snakke aluminium.
 +86-19156366875
 nr. 1016, Baocheng Road, økonomisk og teknologisk utviklingssone, Xuancheng City, Anhui-provinsen, Kina
Opphavsrett © Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle rettigheter reservert
Produsenter av aluminiumsprofiler